 手机版

 关于我们
 加入收藏


长沙米淇仪器设备有限公司
10 年 金牌会员
金牌会员 已认证
400-810-0069转9799
获取底价
提交后,商家将派代表为您专人服务
长沙米淇仪器设备有限公司
金牌会员已认证
 400-810-0069转9799
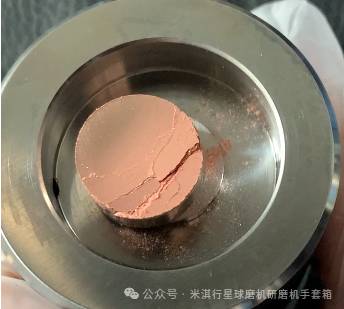
很多做陶瓷、锂电、催化剂、荧光粉的课题组,都会遇到同一个头疼问题:好不容易研磨好的粉体,一压片就开裂。有的是压完取下瞬间裂开,有的脱模之后慢慢崩开,还有放一段时间自发分层。大部分人第一反应是压力不够或者压力太大,但开裂背后,粉体本身、装料方式、模具状态、保压、脱模,每一环都可能是问题所在。
今天这篇指南,我们按照「粉体原料→装料与铺粉→压力工艺→模具状态→脱模操作→后处理」顺序,把压片开裂的所有原因和对应解决办法一次性梳理清楚,以后再遇到开裂,可以按顺序逐项排查。
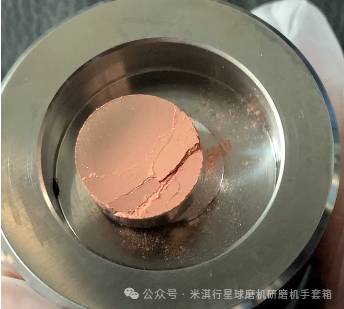
01粉体本身:开裂最根本的源头
很多压片失败,在球磨、制粉阶段就已经埋下隐患。
1.粉体流动性差、团聚严重粉体细度过高、硬团聚多,颗粒之间搭桥,装料时布料不均,局部空隙率差异巨大。受压之后应力分布不一致,极易出现层裂、崩边。
✅ 对策:适当造粒,添加少量粘结剂;如果不允许引入助剂,调整球磨工艺,减少超细硬团聚;过筛,剔除大团聚块。
2.粉体含水量 / 溶剂残留超标粉体吸潮、湿法研磨后干燥不彻底,内部藏有水分或者有机溶剂。压制时封闭在坯体内,保压阶段被压缩,脱模后水汽挥发、体积膨胀,直接撑裂坯片,常表现为脱模后延迟开裂。
✅ 对策:压片前充分烘干;易水解粉体在手套箱内完成装料、压片,隔绝水汽。
3.粉体粒度分布不合理单一超细颗粒堆积空隙大,坯体结合力弱;颗粒级配不合理,缺少粗颗粒骨架支撑,坯片强度不足。
✅ 对策:优化粒度分布,合理搭配粗细颗粒;在体系允许范围内,选用合适的成型粘结剂、增塑剂提升生坯强度。
4.粉体弹性回弹大部分高分子、柔性材料、层状材料,弹性恢复效应强。压力卸掉之后,颗粒回弹释放应力,直接把样片撑开。
✅ 对策:降低最高压制压力,延长保压时间;采用分步加压。
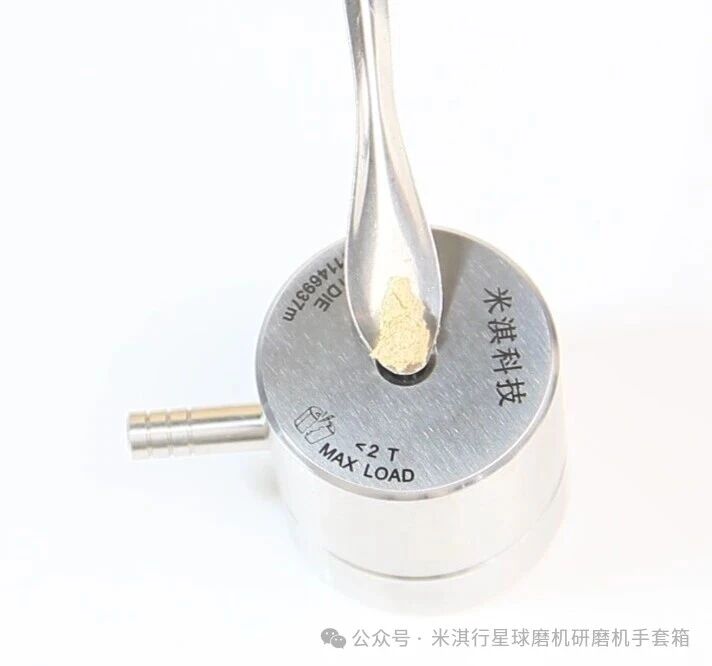
02装料铺粉:最容易被忽略的细节
同样的粉体、同样压力,铺粉好坏,结果天差地别。
1.铺粉厚薄不均、局部堆料:一边厚一边薄,受压后内部应力差大,优先在厚薄交界开裂;
2,粉体自然堆积、有架空:倒入模具直接压实,没有震平,内部藏大量空洞;
✅ 正确操作:粉体缓慢加料,轻敲模具外壁、轻微震荡铺平,保证料层平整均匀;必要时预压一小段,再升到目标压力
03压力与保压工艺:不是越大越好
❌ 误区:压力越高,片子越结实。压力有一个合适区间:压力不足,颗粒没有充分贴合,坯体疏松一碰就碎;压力超限,粉体内部积蓄巨大弹性应力,卸压瞬间回弹开裂。
1.升压太快,没有保压直接一键冲到目标压力,颗粒来不及滑移重排,内部应力来不及释放。
✅ 对策:分步加压,分段升压;到达目标压力之后,保持保压。保压时间根据样片厚度调整,厚片适当延长。
2.卸压速度过快快速泄压是横向层裂高频诱因。内部积蓄的应力瞬间释放,样片沿着层间撕开。
✅ 对策:缓慢泄压,不要直接快速回油;厚坯、高弹性粉体,泄压节奏进一步放慢。
3.样片厚度过高坯片越厚,应力梯度越大,开裂风险显著上升。如果工艺允许,可以减薄样片。
04模具状态:划痕、间隙、清洁度
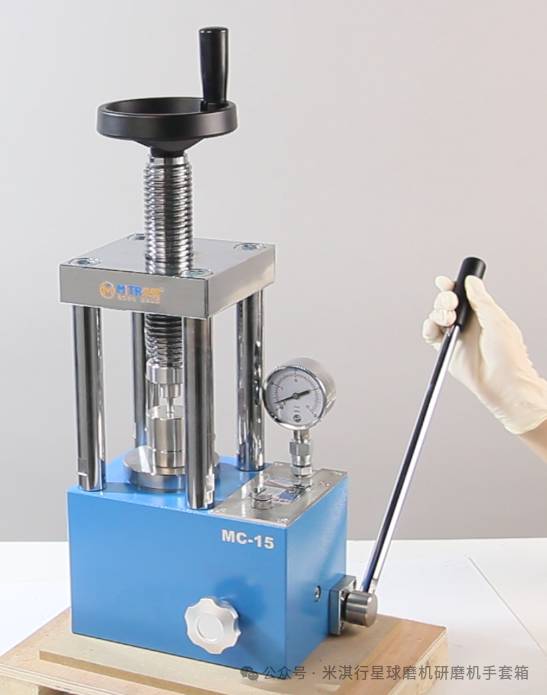
1.模具是压力传递的载体,很多开裂来自模具本身:
模腔内壁粗糙、划痕多粉体压制时和侧壁摩擦力不均匀,局部应力集中,脱模时被拉扯开裂。
✅ 对策:定期抛光模腔;出现深划痕及时更换模具;可在体系允许前提下,少量使用脱模剂。
2.模具间隙不合理间隙过小,压制时排气不畅,封闭空气被压缩,卸压后膨胀撑裂样片;间隙过大,容易出现飞边、边缘缺损。
3.模具没有清洁,残留固化粉体上一次压制的粉体结块粘在模壁、压头端面,会造成压片表面凸起、受力点异常,产生裂纹。
✅ 对策:每次实验结束,彻底清洗模具,干燥后收纳;更换配方前,做好模具清洁,避免交叉污染。
4.压头、底座不平行受力偏载,样片单侧受压过大,大概率单边崩裂。
✅ 对策:放置模具确认放平,定期检查压头同轴度
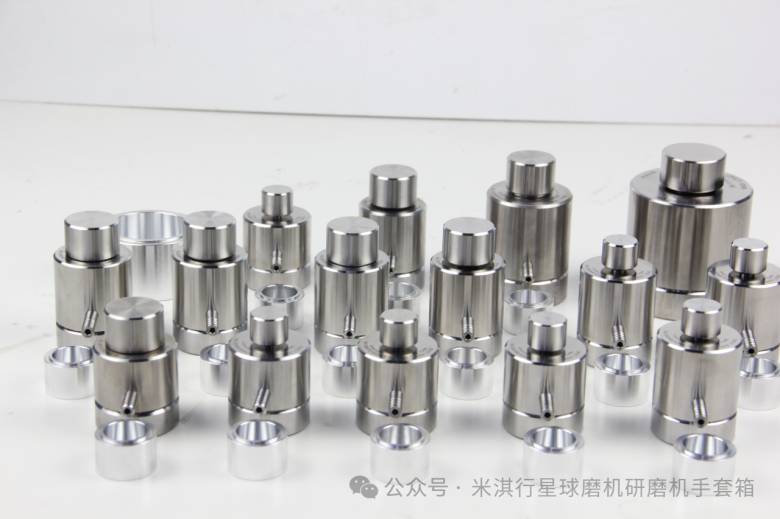
05脱模环节:临门一脚翻车高发区
1.不少片子压完完好,一脱模直接裂开。
脱模速度太快,受力冲击快速顶出,坯片受到单侧冲击力,生坯强度不足直接断裂。
✅ 对策:低速平稳脱模,匀速顶出;薄坯、低强度生坯放慢顶出速度。
2.脱模方向偏斜顶出时压头歪斜,样片受到剪切力,从侧面裂开。
✅ 对策:保证垂直顶出,不要侧向用力。
3.生坯本身强度太低粉体无粘结剂、纯无机干压,生坯很脆,哪怕操作规范,脱模也容易碎。
✅ 对策:优化配方,或者降低压制压力,减少生坯内部应力。
06快速自检排查顺序
如果你的样片持续开裂,可以按这个优先级排查,节省时间:
1.观察裂纹类型:
脱模后立刻层裂 → 优先查泄压速度、保压、封闭气体;
边缘崩缺、厚薄不均开裂 → 优先查铺粉、模具放平;
脱模放一段时间慢慢开裂 → 优先查水分、溶剂残留;
表面网状细碎裂纹 → 大概率压力过高、弹性回弹。
2.自检顺序:水分残留 → 铺粉均匀度 → 升压保压泄压流程 → 模具清洁与平整度 → 是否需要粘结剂 / 造粒 → 降低峰值压力测试。
如果你长期做干压成型,经常遇到压片、脱模难题,或者需要适配特殊粉体定制模具与成型方案,欢迎后台留言咨询。
最新动态
更多


请拨打厂商400电话进行咨询
使用微信扫码拨号

 上一篇
