手机版

 关于我们
 加入收藏


深圳市中毅科技有限公司
6 年 金牌会员
金牌会员 已认证
400-810-0069转8625
获取底价
提交后,商家将派代表为您专人服务
深圳市中毅科技有限公司
金牌会员已认证
 400-810-0069转8625
很多企业在胶黏剂加工过程中会发现:明明已经进行了真空脱泡,但材料固化后或使用时,内部仍然能够看到气泡。这并不一定意味着真空脱泡机没有效果。胶黏剂脱泡后仍有气泡,可能与材料本身的起泡特性、真空参数、搅拌方式、材料粘度以及设备操作方式有关。
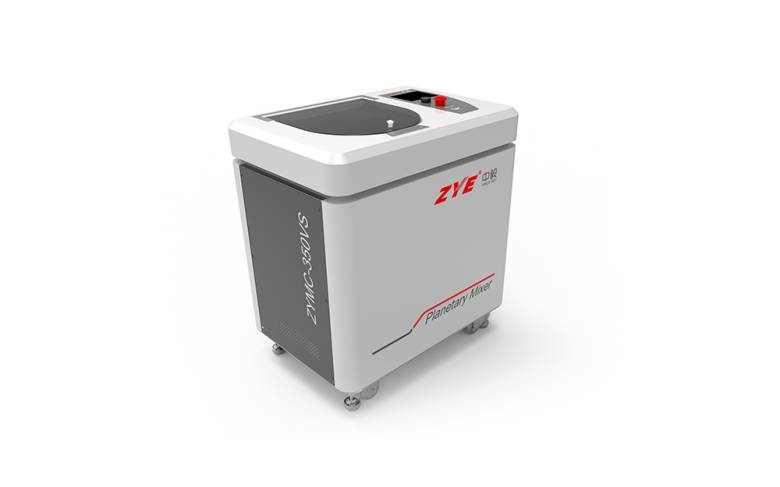
高粘度胶黏剂内部流动阻力较大,气泡即使在真空环境下,也需要一定时间才能从材料内部迁移到表面。特别是高填充导热胶、电子胶、结构胶等材料,微小气泡往往比肉眼可见的大气泡更难去除。因此,不能简单认为“抽了真空就没有气泡”,还需要根据材料粘度合理设置脱泡时间。
真空脱泡并不是单纯追求更高真空度。如果抽真空速度过快,材料可能出现剧烈膨胀,导致气泡快速增多甚至溢料;如果真空度不足或保持时间太短,则可能无法让材料内部气泡充分逸出。因此,需要根据材料的起泡特性逐步调整真空度、抽真空速度和保持时间。
部分胶黏剂在真空脱泡之前需要进行混合。如果混合速度过高、搅拌方式不合理,可能在前期就产生大量微气泡。即使后续进入真空环境,这些微气泡也不一定能够在短时间内全部排出。所以,混合和脱泡实际上是相互关联的两个环节。
材料装得过满,也可能影响脱泡效果。胶黏剂在抽真空后容易出现膨胀,如果容器内部没有预留足够空间,材料容易上涌,影响正常脱泡过程。因此,使用真空脱泡机时,需要根据材料的膨胀特性合理控制装料量。
有些胶黏剂含有表面活性剂、低粘度助剂或其他容易起泡的成分,在混合过程中本身就比较容易产生泡沫。这种情况下,即使脱泡工艺正常,也需要从配方、混合方式和工艺顺序等方面综合优化。
脱泡并不是最后一步才需要考虑。在混合阶段就应该尽量减少空气进入材料内部,例如合理控制搅拌速度和加工时间,避免不必要的高速搅拌。对于高粘度材料,可以根据实际情况采用真空脱泡机进行混合与脱泡,减少材料在不同设备之间转移时再次带入空气的可能。
不同胶黏剂对应的最佳真空参数不同。实际加工时,可以采用逐步抽真空的方式观察材料状态,再调整真空度和脱泡时间。尤其是高填充胶黏剂,应重点观察材料膨胀情况,在脱泡效果与材料稳定性之间找到合适的工艺窗口。
温度变化也会影响胶黏剂的粘度和起泡状态。部分材料温度升高后粘度下降,有利于气泡迁移,但如果温度过高,又可能影响胶黏剂的固化特性或使用性能。因此,脱泡过程中不能只看真空度,还应关注材料温度变化。
对于胶黏剂材料,设备选型并不是简单按照“粘度越高就选择更大设备”。实际应用中,还需要结合材料粘度、填料比例、起泡程度、单批次加工量以及温度要求进行判断。在中毅的材料测试和设备匹配过程中,也会根据不同胶黏剂的实际状态调整混合和脱泡工艺,通过小试结果确定更适合材料的加工方案。
胶黏剂脱泡后仍然存在气泡,通常不是单一因素造成的。材料粘度高、真空参数不合理、混合时卷入空气、装料量过多以及材料本身容易起泡,都可能影响最终脱泡效果。因此,解决胶黏剂气泡问题不能只盯着真空度,而应该从混合、真空、时间、温度和装料量等多个环节进行调整。
对于高粘度、高填充以及对气泡敏感的胶黏剂,合理选择真空脱泡机,并通过实际材料测试确定加工参数,往往比单纯提高真空度更加重要。
相关产品
更多
相关文章
更多
技术文章
2026-09-30技术文章
2026-09-29技术文章
2026-09-28技术文章
2026-09-24

请拨打厂商400电话进行咨询
使用微信扫码拨号