
 400-810-0069转4006
前言
2026年,随着《“十四五”智能制造发展规划》深入实施及制造业高质量发展要求持续落地,大宗散装物料的包装环节正从生产末端走向效率提升与品质管控的关键节点。据行业研究数据,2025 年全球装袋机市场规模7.41亿美元,预计2032年增长至10.09亿美元。吨袋全自动包装设备作为大宗颗粒包装核心装备,市场需求持续走高。
在化工、新能源、食品、医药等下游产业持续扩容的背景下,包装环节的自动化、智能化升级已成刚需。
颗粒物料包装四大核心难题
整个行业共同面临的挑战
然而,当前颗粒物料包装领域仍面临四大核心挑战——人力成本高企、效率瓶颈突出、精度稳定性不足、安全环保合规压力加大。这些并非个别企业的偶发问题,而是制约行业产能释放与品质提升的普遍痛点。
人力成本高,招工难、留人难
传统包装作业依赖人工称重、套袋、封口等重复性工序。随着年轻劳动力对从事高强度、高粉尘环境工作的意愿持续走低,包装岗位“招工难、流动快”成为常态,企业用工成本逐年攀升。
效率跟不上产能,交付压力大
人工或半自动包装模式下,单线产能有限,难以匹配上游产线的满负荷生产需求。在大规模、连续化生产场景下,包装往往成为制约整体产能的“隐形瓶颈”,直接影响订单交付周期。
精度不稳定,品质风险突出
人工称重受操作熟练度、疲劳度等因素影响,包装精度波动较大。超差退货、客户投诉不仅增加售后成本,更可能影响企业高端市场信誉与品牌形象。
安全与合规风险不容忽视
有毒有害、超细粉尘物料在人工包装过程中存在健康隐患。同时,日益趋严的环保法规对车间粉尘排放、作业环境安全提出更高要求,合规压力倒逼企业加速设备升级。
颗粒包装需要的不是单点改良,而是一套能系统性解决效率、精度、安全与成本问题的智能化解决方案。
一机多能
定制方案,精准破解行业痛点
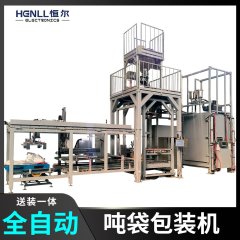
广州恒尔电子设备有限公司(以下简称“恒尔”)深耕大型自动化包装系统领域,推出的全自动颗粒吨袋包装设备,针对不同物料特性与工厂场景提供定制化方案。
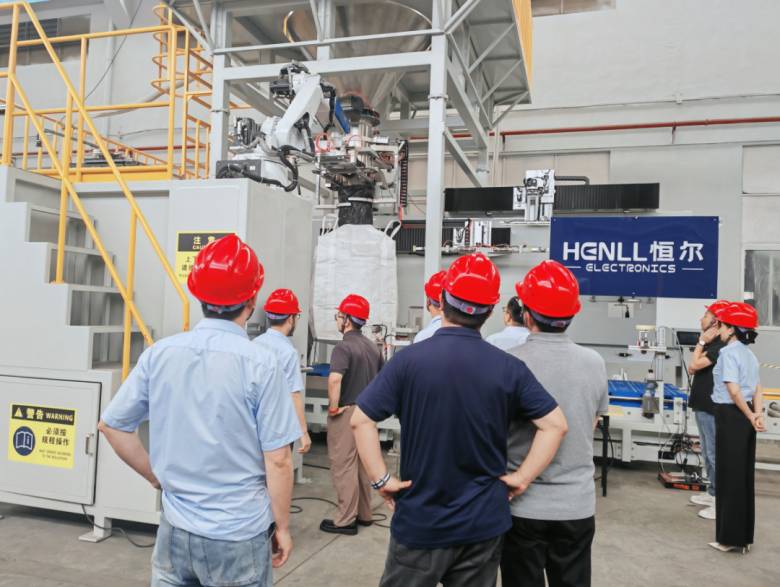
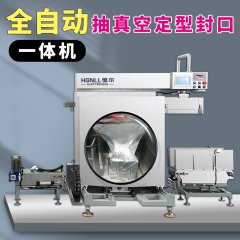
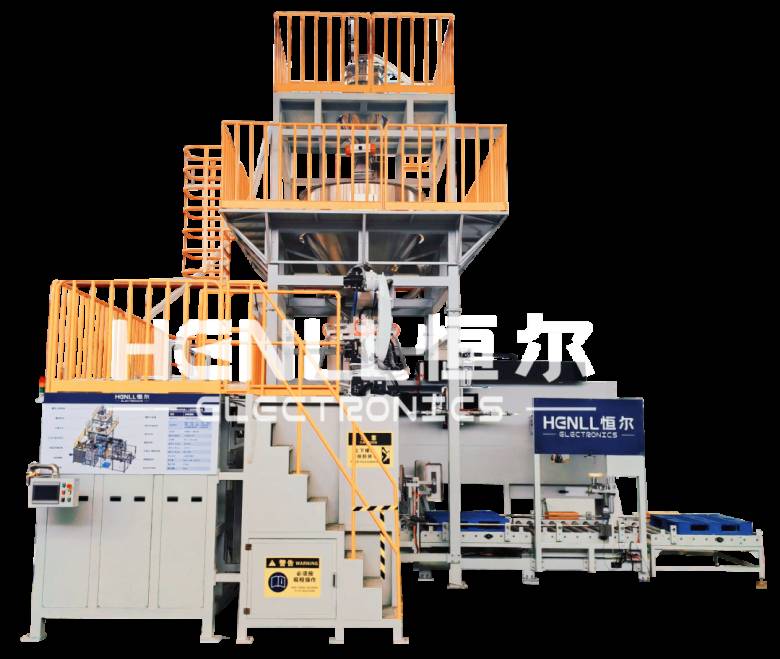
设备可实现从自动上袋、开袋、下料、封口到输送的全流程无人化连续作业,最大包装能力60包/小时(1吨/袋),单线日产能超500吨,完美匹配大规模生产需求。搭载智能动态称重计量系统与伺服控制技术,称重精度≤±0.2%,大幅减少重量误差与退货风险。在智能化层面,设备集成AI视觉定位、动态补偿与在线检重闭环系统,实现自动纠偏、缺袋检测与次品剔除,真正实现少人化乃至无人化作业。同时,全封闭下料设计与配套除尘系统有效控制粉尘外溢,满足洁净生产与环保合规要求。
为什么选择恒尔?
全流程技术护航,长效价值保障
作为国家级高新技术企业与省级“专精特新”认定企业,恒尔提供集应用研发、非标设计、设备制造、产线集成、安装调试与售后保障为一体的全流程服务。客户无需多头对接,大幅简化项目管理成本与沟通成本。
针对颗粒物料差异大的行业难题,恒尔采用模块化柔性设计,支持根据物料比重、粒径、流动性等特性深度定制,兼容PE膜袋、PE编织袋等多种市场主流袋型,一机多用,降低设备投入成本。
竞争核心是什么?
高效精准作业,定制专属方案
尤为值得关注的是,2026年6月,由恒尔牵头起草的《全自动吨袋包装机》团体标准(编号:T/GDFPMA 32—2026)正式发布实施,为行业划定了统一的技术准则与性能门槛。作为标准制定者,恒尔在产品精度、自动化程度、安全防护等维度均引领行业先进水平。
在长效服务层面,恒尔依托IOT智能监控预警系统实现设备运行状态实时监测与故障预判,从事后维修转向事前维护,有效延长设备连续运行时间与核心部件使用寿命。同时,恒尔提供免费定制方案、上门安装调试、24小时响应及全生命周期备品备件支持,保障产能可预测、成本可控制、投资回报更明确。
大宗颗粒包装赛道的竞争,已从“有没有设备”转向“能否高效、精准、合规地完成包装作业”。技术先进性决定着项目能否落地,工艺适配性决定着产线能否盈利,运营稳定性决定着企业能否走得更远。如果您正处于新产线规划、包装环节升级或产能扩容阶段,可随时与我们沟通对接。我们可为您定制专属技术方案,携手提升包装效率,助力制造业高质量发展。