 手机版

 关于我们
 加入收藏


广东鸿凯智能科技有限公司
10 年 白金会员
白金会员 已认证
400-810-0069转3930
获取底价
提交后,商家将派代表为您专人服务
广东鸿凯智能科技有限公司
白金会员已认证
 400-810-0069转3930
行业讨论了很多年"导电剂加什么"。近十年真正起变化的,是另一件事:这一锅料被分散成了什么样。
一、导电剂想减量,先问分散够不够
客户选型时常问:"导电剂能不能再少加点?"
不由加量决定,由分散状态决定。碳管出厂时是缠成团的绳,石墨烯是叠起的片,炭黑是抱成团的枝——起作用的不是加了多少,而是解开到什么程度、磨到多大片径、填进哪些空隙。这在配好那刻就定型,后面涂布、辊压、烘干都改不回来。

二、砂磨在这条线上干的活:解束,不是切断
研磨目标常被理解成"把颗粒磨小"。在碳材料这里,它干的是把团聚体在液相里打开,同时别把碳管打断——碳管的价值在长径比,磨断了就买不回来。
所以这不是"越细越好"的方向题,而是两侧都付代价的窗口题:欠磨,团聚体还在,电子过不去;过磨,碳管断裂,网络节点密度下降,新断口还抬高表面活性。
三、整线怎么走
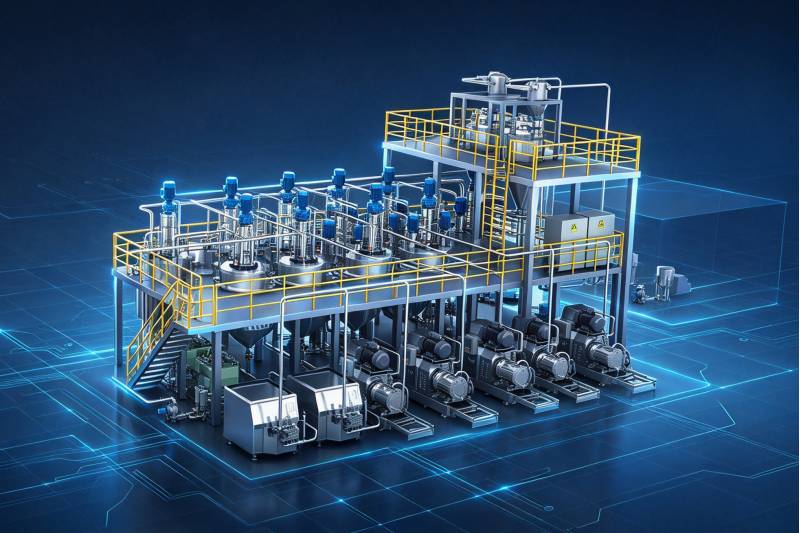
工序:开包 → 正压输送 → 暂存 → 计量投料 → 预混搅拌 → 分散搅拌 → 粗磨 → 细磨 → 高效除磁 → 入成品罐
导电浆料的特殊之处在碳材料:比表面大、易团聚,预混与分散先浸透打散,再由粗磨、细磨串联逐步逼近,不是单次研磨到位。
配方靠自动计量守住,洁净与水分靠氮气密封与中游除磁把关。

四、真正要控的不是“磨多久”
把时间当加工量,是这条线常见的误读。同样磨够时间,高转速短停留与低转速长停留总能量可能相近,但剪切历史不同,结果并不等价——碳管吃到的不是总量,是"每次的强度 × 次数"。
所以时间更像相机的对焦环:拧过一点点就糊了,断掉的管接不回来。
行业惯例拆成四个可调量:
•线速度(单次剪切强度)
•介质粒径与填充率
•流量(停留时间)
•道次数(分布收窄)
五、停留时间分布:为什么要串两道,还要循环
物料单次通过研磨腔,停留时间天然有宽有窄——一部分还没解开,另一部分已经在被过磨。
常用解法是多道次串联 + 循环罐:粗磨、细磨分工,用循环压窄分布,避免只剩"加时间"一根杠杆。
我司全线产品按工况定制,SCADA+MES 记录每罐曲线,可复盘、可复制。


写在最后
十年前,导电剂的问题是"加什么";后来变成"怎么分散";今天,问题成了"分散到什么程度刚好"。这个"刚好"不在材料手册上,它是一台砂磨机在几十分钟里,用转速、珠径、时间和温度共同写下的答案。
带上您的物料体系与产能目标,来鸿凯做一次工艺验证——用中试数据说话,再谈设备选型。
最新动态
更多



请拨打厂商400电话进行咨询
使用微信扫码拨号

 上一篇
