手机版

 关于我们
 加入收藏


山东山鲁重工科技有限公司
1 年 金牌会员
金牌会员 已认证
400-810-0069转8377
获取底价
提交后,商家将派代表为您专人服务

 已通过粉体网认证
山东山鲁重工科技有限公司
金牌会员已认证
 400-810-0069转8377
永磁滚筒磁选机运行中,滚筒表面总有一层铁粉卸不干净,随着滚筒转回分选区,这部分铁粉又被带入精矿,除铁效果大打折扣。不少客户以为是磁力不够,其实问题多出在卸铁环节。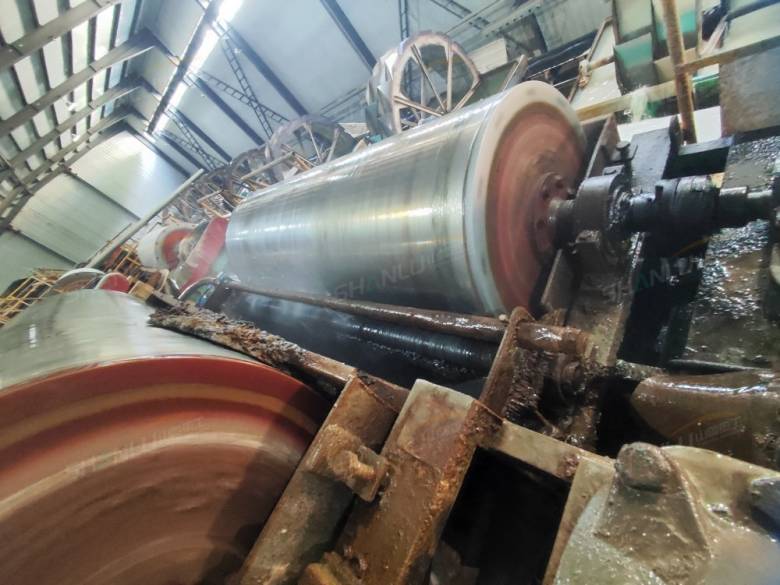
卸铁刮板磨损或间隙过大是最常见的原因。 刮板与滚筒表面的间隙一般应控制在0.5-1mm。间隙过大时,铁粉刮不干净,残留在滚筒上;间隙过小则刮板与滚筒硬摩擦,加速两者磨损。建议每两周检查一次刮板磨损情况,磨损超过原厚度三分之一时更换。安装新刮板时用塞尺校准间隙,沿滚筒全长保持均匀。
滚筒表面粘料会加剧卸铁困难。 物料含水率偏高或细粉过多时,细粉黏附在滚筒表面形成一层薄壳,铁粉被粘在壳上刮不下来。应控制入料含水率在1%以下,干法磁选前加装热风干燥装置。每班次停机后用毛刷清理滚筒表面,保持光洁。
磁系包角设计不合理,卸铁区磁场未完全退磁。 磁系包角决定了分选区和卸铁区的分布。若卸铁区仍有一定磁场强度,铁粉被磁力吸住,刮板也刮不净。可用高斯计测量卸铁区滚筒表面磁场强度,正常应接近零。若明显偏高,需联系厂家调整磁系包角或更换磁系。
相关产品
更多
相关文章
更多
技术文章
2026-09-24技术文章
2026-09-23技术文章
2026-09-21技术文章
2026-09-18

请拨打厂商400电话进行咨询
使用微信扫码拨号