关于我们
 加入收藏


深圳市中毅科技有限公司
6 年 金牌会员
金牌会员 已认证
400-810-0069转8625
获取底价
提交后,商家将派代表为您专人服务
深圳市中毅科技有限公司
金牌会员已认证
 400-810-0069转8625
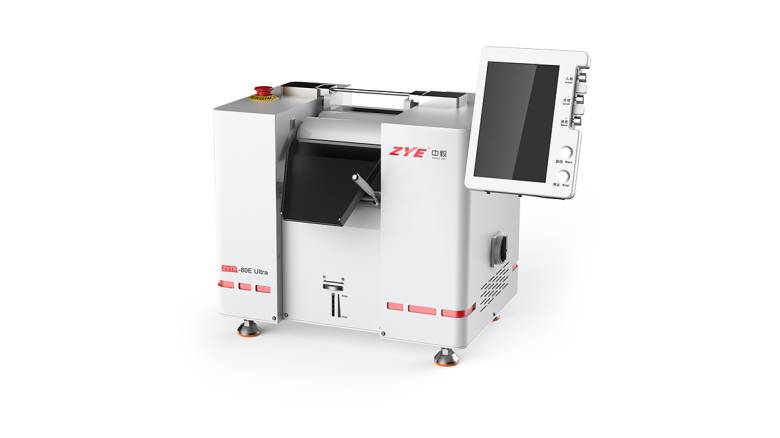
水性涂料、水性色浆、水性导电银浆研磨过程中,辊筒大面积粘料、挂料是普遍痛点。粘料会导致研磨效率暴跌、细度反复波动、辊面局部高温灼伤涂层,从配方、设备、操作三层给出解决方案。
一、配方体系调整优化
1.调节体系表面张力:适量添加水性润湿分散剂,降低粉体与金属辊筒的附着力;分散剂选型匹配水性树脂体系,避免离子型冲突造成絮凝粘辊;
2.固含量合理下调:超高固含量(>75%)水性浆料粘度极大,极易包裹辊面;量产可稀释 2%–5% 去离子水,平衡产能与粘料问题;
3.pH 值校准:水性浆料 pH 偏离 7–9 区间时,树脂电荷失衡会吸附金属辊面,用氨水、有机胺缓慢微调 pH 至中性偏弱碱。
二、设备硬件改造与清洁维护
1.辊筒表面精抛处理:轻微粗糙辊面摩擦力大更容易挂料,定期抛光辊面粗糙度控制在 Ra0.8 以内;陶瓷辊筒本身抗粘性能优于合金钢辊,长期水性工况可替换陶瓷辊;
2.挡料刮刀检修:出料刮刀贴合度不足,刮不干净残留薄层浆料,薄层水分快速蒸发干结后牢牢粘在辊面;调整刮刀压力,刀片磨损缺口立即更换;
3.冷却水恒温管控:辊温过高会加速水性浆料水分挥发,干料结壳粘辊;全程辊温稳定控制在 30–40℃,禁止超 50℃研磨水性料。
三、现场操作规范调整
1.开机预润辊面:正式投料前,用少量稀释后的基料均匀擦拭三道辊筒,形成润滑过渡膜;
2.小流量薄料进料:禁止一次性厚堆喂料,薄料层剪切充分且不易大面积粘附;
3.中途停机防护:临时停机超过 15 分钟,必须用清水擦拭辊面残留浆料,防止水分蒸发干结硬化;
4.每班收尾深度清洗:用清水 + 软海绵刷洗辊面,禁止钢丝刷硬刮,划伤辊面会永久加剧粘料问题。
实操小贴士
严禁使用丙酮、强溶剂清洗水性浆料辊筒,溶剂会腐蚀辊筒镀层、破坏密封件;顽固干结粘料可浸泡温水软化后轻柔擦拭去除。
相关产品
更多
相关文章
更多
技术文章
2026-10-28技术文章
2026-10-26技术文章
2026-10-23技术文章
2026-10-21 手机版:


请拨打厂商400电话进行咨询
使用微信扫码拨号